PT
A dura verdade sobre carbonetos em peças fundidas de ferro dúctil
Quatro furos em uma produção, a broca começa a soltar fumaça. O certificado do material indica ferro dúctil, grau 80-55-06. Uma verificação de dureza perto de uma passagem tubular indica 312 HBW, muito acima da especificação. Os chips são curtos, ásperos e cinza, em vez de cachos limpos. A peça é dimensionalmente compatível, mas será difícil de usinar e arriscada sob carga. A causa é quase certamente carbonetos.
Carbonetos em peças fundidas de ferro dúctil raramente aparecem na inspeção de entrada. Eles se escondem atrás de uma dureza média aceitável e de uma superfície limpa. Eles se tornam visíveis quando as ferramentas se desgastam em minutos, as roscas se rompem ou um teste de pressão falha. Compreender o que os cria e como as fundições os mantêm afastados é a maneira mais direta de evitar pagar duas vezes pelo mesmo problema: uma vez na fundição, uma vez na usinagem e na garantia.
A diferença prática entre uma fundição de ferro dúctil confiável e uma problemática geralmente não é a dureza média. É a ausência de fases duras e frágeis exatamente nas zonas que devem ser usinadas e carregadas.
O que são carbonetos e por que aparecem
Em um solidificado corretamente ferro dúctil estrutura, o carbono precipita como grafite esferoidal durante a solidificação eutética. Esses nódulos de grafite conferem ao ferro ductilidade, capacidade de amortecimento e usinabilidade. A transformação depende do tempo e das condições de nucleação.
Quando a taxa de resfriamento local é muito rápida, ou quando a composição fundida se afasta da zona estável da grafite, o carbono combina-se diretamente com o ferro para formar a cementita (Fe3C). Se a cementita formar uma rede conectada, a estrutura é chamada de carboneto ledeburítico. É a mesma fase que confere dureza ao ferro branco, mas no ferro dúctil é um defeito, não uma característica de design.
A pesquisa de solidificação em ferro nodular aponta para os mesmos gatilhos:
- Resfriamento rápido em seções finas. As paredes do cilindro, as nervuras da bomba e as bordas das guias solidificam mais rapidamente do que as saliências pesadas, deixando pouco tempo para o crescimento do grafite.
- Equivalente de baixo carbono. Um valor CE abaixo de 4,3 empurra a solidificação em direção à formação de carboneto.
- Elementos estabilizadores de carboneto. O cromo, o manganês, o molibdênio, o vanádio e o boro promovem a cementita mesmo em níveis moderados, muitas vezes entrando através de sucata de aço não monitorada.
- Desaparecimento da inoculação. A inoculação fornece os locais de nucleação necessários ao grafite. Muito pouco inoculante, ou um atraso muito longo antes de despejar, deixa o fundido sem esses locais.
- Condições térmicas localizadas. As últimas zonas de congelamento de uma peça fundida são onde os carbonetos maciços se concentram.
"Os carbonetos são a memória da fundição de sua própria história de resfriamento. A questão é se você lê essa memória antes da usinagem ou após uma falha."
Informações. Os carbonetos não são automaticamente uma causa de rejeição. Algumas especificações industriais toleram até 3% de carboneto por área em zonas não funcionais definidas. A questão é se a tolerância é documentada e acordada ou se é descoberta por acidente.
O que os carbonetos fazem na usinagem e na vida útil
A primeira regra dos problemas de metal duro: eles são locais. Um único ponto frio em uma cavidade do molde pode produzir uma zona de metal duro enquanto o resto da peça fundida está intacta. Amostras de tração média podem passar e a peça fundida ainda pode destruir uma fresa ou rachar em serviço.
A usinagem geralmente é onde o problema aparece primeiro. A cementita é muito mais dura que a matriz perlítica ou ferrítica, portanto, uma ferramenta de corte que atravessa uma zona de metal duro sofre impactos fortes. A vida útil da ferramenta diminui, o controle dimensional torna-se instável e o acabamento rompe. Na perfuração, a diferença entre um lote bom e um lote ruim é visível nos primeiros furos.
Do lado do desempenho, os carbonetos eliminam a capacidade do material de se deformar plasticamente. Uma peça fundida com uma rede de metal duro pronunciada se comporta como o ferro branco: mais duro, mas quebradiço. O alongamento pode cair abaixo de 3%, a energia de impacto cai drasticamente e a peça torna-se sensível a entalhes e concentrações de tensão. Isso é importante para corpos de bombas sob pressão, carcaças de compressores sob ciclos térmicos e estruturas de máquinas-ferramentas que devem manter o alinhamento.
| Propriedade | Ferro dúctil normal | Com rede de metal duro |
|---|---|---|
| Dureza (HBW) | 170 - 250 | 300 - 500 localizados |
| Alongamento (%) | 6 - 18 | Abaixo de 3 |
| Resistência ao impacto (J) | 8 - 25 | Abaixo de 5 |
| Usinabilidade | Bom com ferramentas padrão | Pobre; desgaste rápido e lascamento |
| Comportamento de falha | Deformação dúctil com aviso visível | Fratura frágil sem aviso significativo |
Perigo. Em uma peça que contém pressão, uma zona de metal duro em um canto interno atua como um iniciador de trinca. Quando a pressão é aplicada, a zona dura não consegue acomodar a tensão e a falha muda de vazamento antes da ruptura para fratura súbita.
Controles de processo que mantêm os carbonetos afastados
O controle do carboneto depende de quatro variáveis: química, inoculação, taxa de resfriamento e tratamento térmico. As fundições mais fortes gerenciam todos os quatro como um sistema, e não como pontos de verificação separados.
Química e equivalente de carbono
Para o ferro dúctil de engenharia geral, o carbono equivalente é normalmente mantido entre 4,3 e 4,6 por cento, com o silício entre 2,2 e 2,8 por cento. O limite inferior é crítico: abaixo do CE eutético, o fundido torna-se mais propenso à precipitação de carboneto, independentemente da qualidade da inoculação.
Inoculação tardia e confiável
A inoculação adiciona locais de nucleação para grafite. A inoculação tardia, feita no fluxo de vazamento ou na transferência da panela, proporciona a maior contagem de núcleos quando o metal entra no molde. O intervalo entre a inoculação e o vazamento é tão importante quanto a quantidade de inoculante; a inoculação desbotada é uma das principais causas de inconsistência entre lotes.
Taxa de resfriamento e design de seção
O projetista de fundição e a fundição devem revisar seções finas, transições acentuadas e passagens tubulares antes de o padrão ser cortado. Os componentes do compressor de parede fina são um exemplo clássico: canais de resfriamento, paredes estreitas e zonas roscadas criam vários locais com uma alta taxa de resfriamento local. As fundições que produzem regularmente essas peças adaptam o canal, a temperatura de vazamento e as condições do molde para permanecer na faixa estável do grafite.
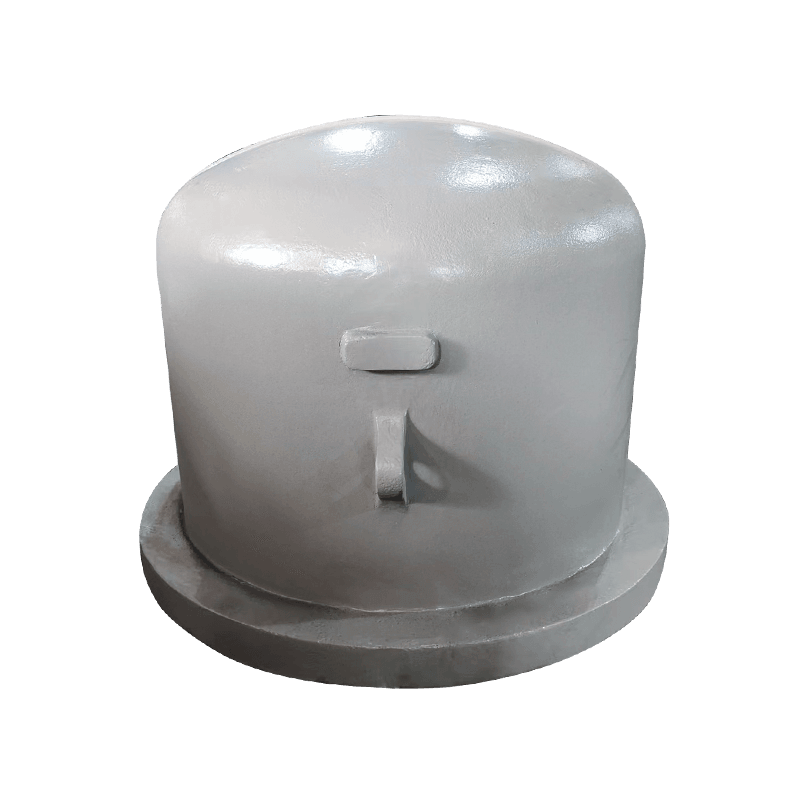
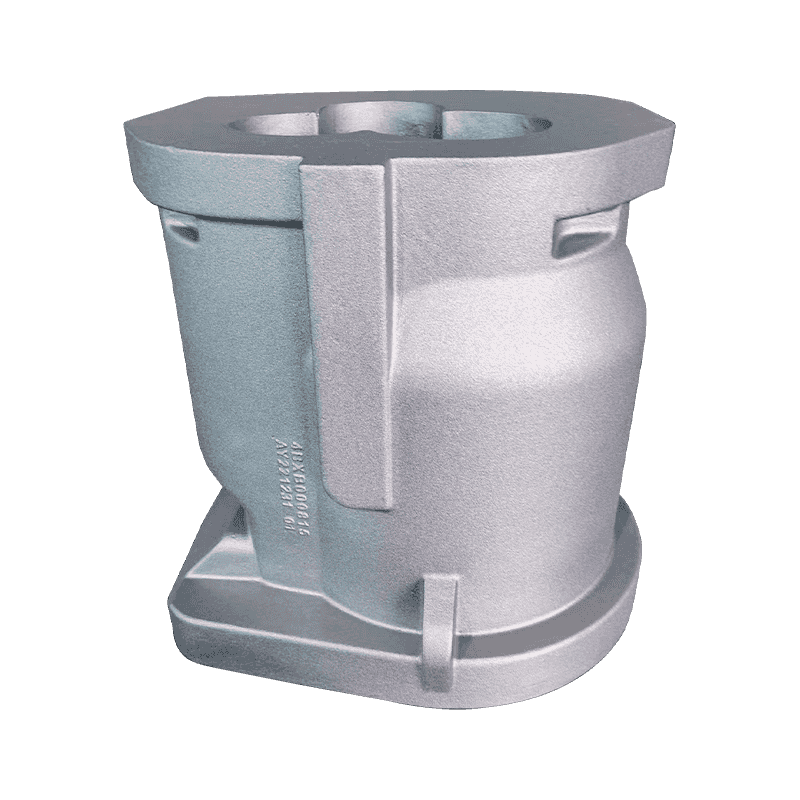
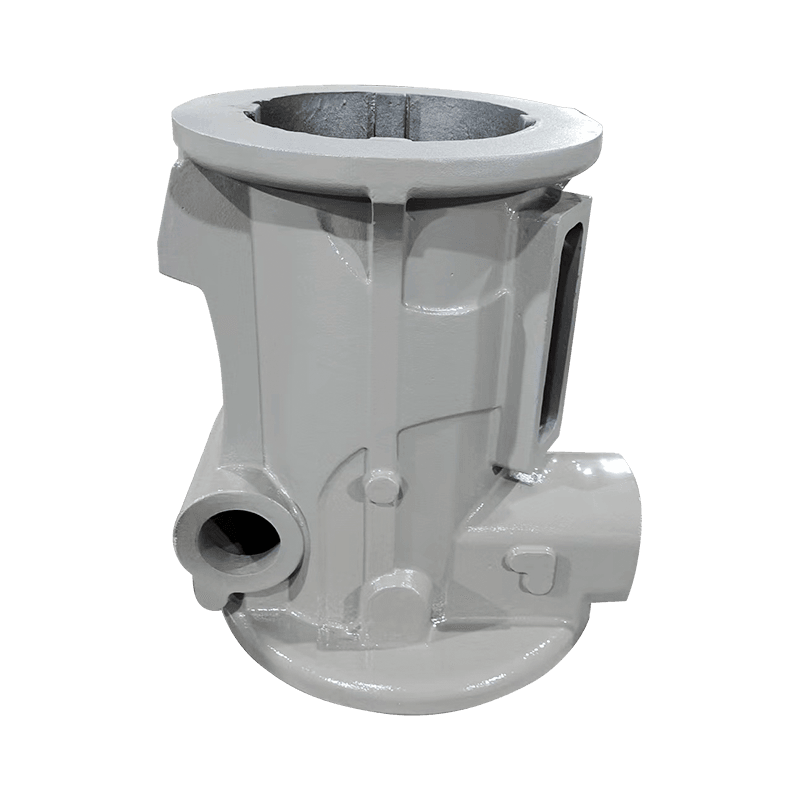
 Cilindro Compressor HT250 com fundição em areia de resina Este cilindro de suporte de pressão depende de ferro fundido HT250 de alta resistência e moldagem em areia de resina. Suas paredes finas e canais de resfriamento criam zonas propensas a carbonetos, tornando os riscos da área de transição discutidos aqui diretamente relevantes. Ver Produto →
Quando uma seção fina é adjacente a uma seção pesada, o tempo de solidificação muda abruptamente e essa zona de transição é onde os carbonetos preferem aparecer. Revisões de padrões, raios de transição e resfriamento controlado do molde evitam o problema em vez de corrigi-lo posteriormente.
Tratamento térmico como etapa corretiva
Se os carbonetos já estiverem formados, o recozimento ferritizante os dissolve. Manter as peças fundidas a cerca de 900 graus Celsius por uma a três horas e depois resfriá-las lentamente permite que a cementita se decomponha e o carbono precipite como grafite. O tratamento térmico de peças fundidas de máquinas-ferramenta segue a mesma lógica: levar a matriz à dureza especificada e remover fases instáveis. O tratamento térmico custa tempo e energia, por isso as fundições o tratam como uma etapa corretiva e não como um substituto para o controle do processo.
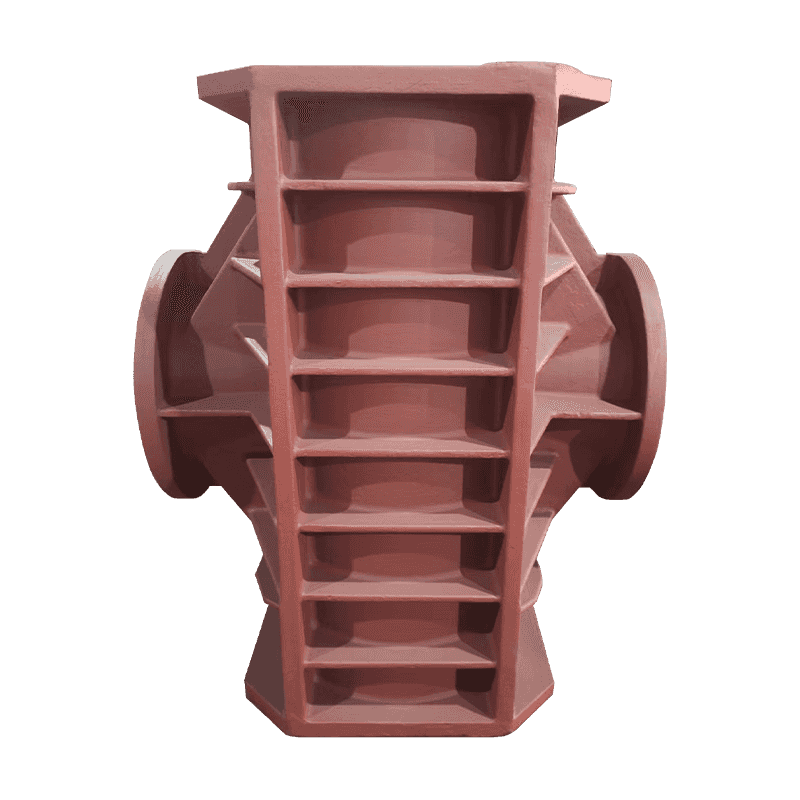
As peças fundidas de máquinas-ferramenta, com suas seções pesadas e longos tempos de resfriamento, estão menos expostas a carbonetos de parede fina, mas ainda precisam de um ciclo de recozimento definido para fornecer uma estrutura estável e uniforme.
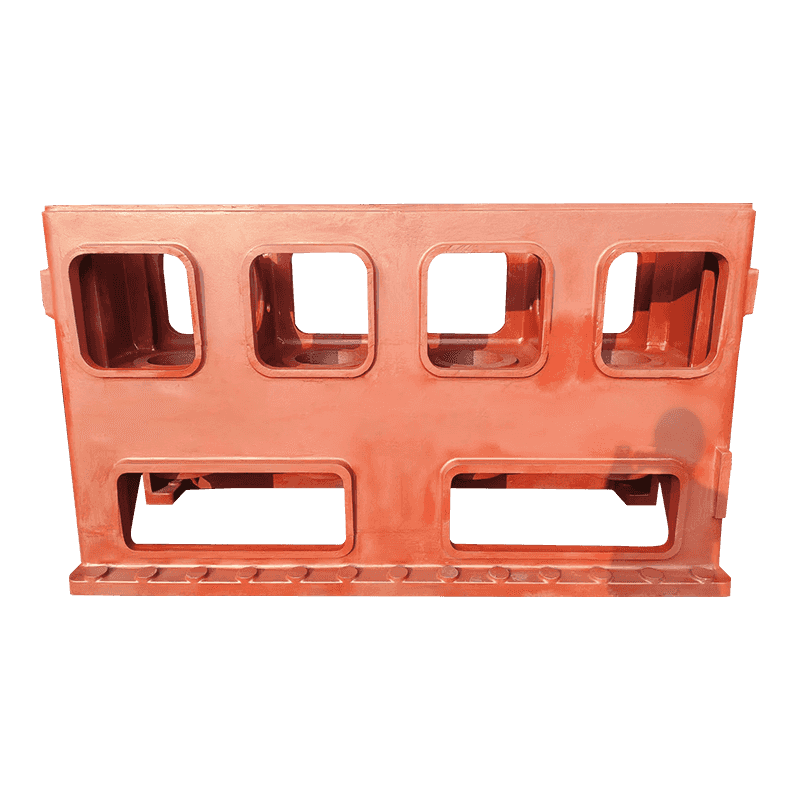
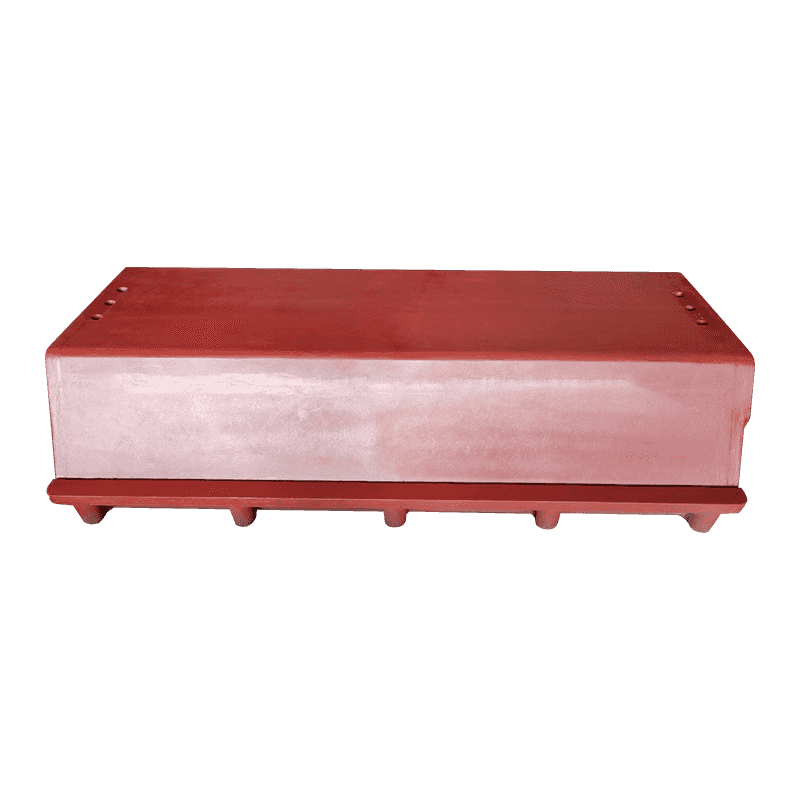
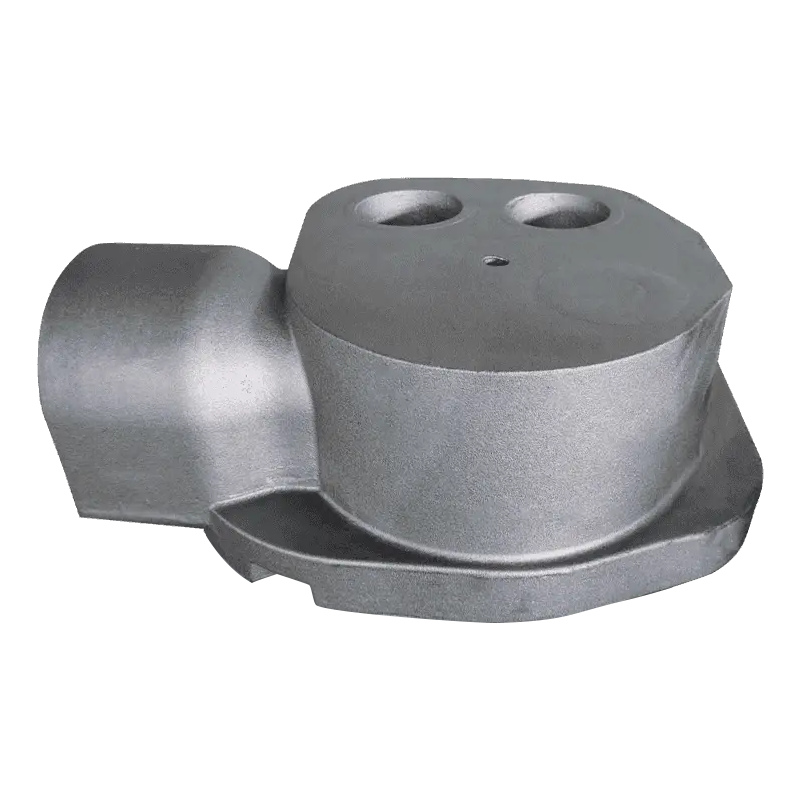
 Base de máquina estável para suporte de máquina-ferramenta Servindo como base estrutural de uma máquina-ferramenta, esta base proporciona rigidez e resistência à vibração. O texto ao redor enfatiza que peças fundidas de seção pesada ainda precisam de um ciclo de recozimento definido para uma estrutura consistente e uniforme. Ver Produto →
Sucesso. Uma fundição que executa limites químicos rígidos, inoculação tardia e um ciclo de recozimento definido pode produzir ferro dúctil que é usinado de forma idêntica de lote para lote. Essa consistência vale mais do que a economia de um mix de tarifas mais barato.
O que verificar antes de fazer o pedido
Os carbonetos são um resultado do processo, não um evento aleatório. Algumas questões específicas separam uma fundição que controla seu processo daquela que espera o melhor. Essas verificações levam pouco tempo e evitam a surpresa de problemas de metal duro após o início da usinagem.
- Revise o certificado de química completo. A maioria dos certificados lista carbono e silício. Peça também os limites de cromo, manganês, molibdênio e vanádio. Um fornecedor que não os reporte pode não os estar a monitorizar.
- Pergunte como a inoculação é aplicada. A inoculação em fluxo ou concha no último estágio é um forte sinal de que a nucleação é levada a sério.
- Definir a matriz e o tratamento térmico. Indique se as peças fundidas são entregues como fundidas, normalizadas ou recozidas e qual microestrutura é esperada em zonas críticas.
- Solicite um mapa de dureza no primeiro artigo. Verifique a dureza em seções finas e perto de furos usinados, não apenas na barra de teste fundida separadamente. A lacuna entre a dureza da barra de teste e a dureza local é onde os carbonetos se escondem.
- Anote a aceitação de carboneto por zona. Se o desenho não tolerar carbonetos em uma área específica, diga isso. Se pequenas quantidades forem aceitáveis em outro lugar, diga isso também.
As peças fundidas de bombas e válvulas são um caso típico em que essa conversa compensa. O corpo da bomba deve ser estanque à pressão, usinado em diversas faces e confiável sob temperatura variável. A discussão do carboneto passa rapidamente de “alguém é permitido” para “onde exatamente é permitido”.
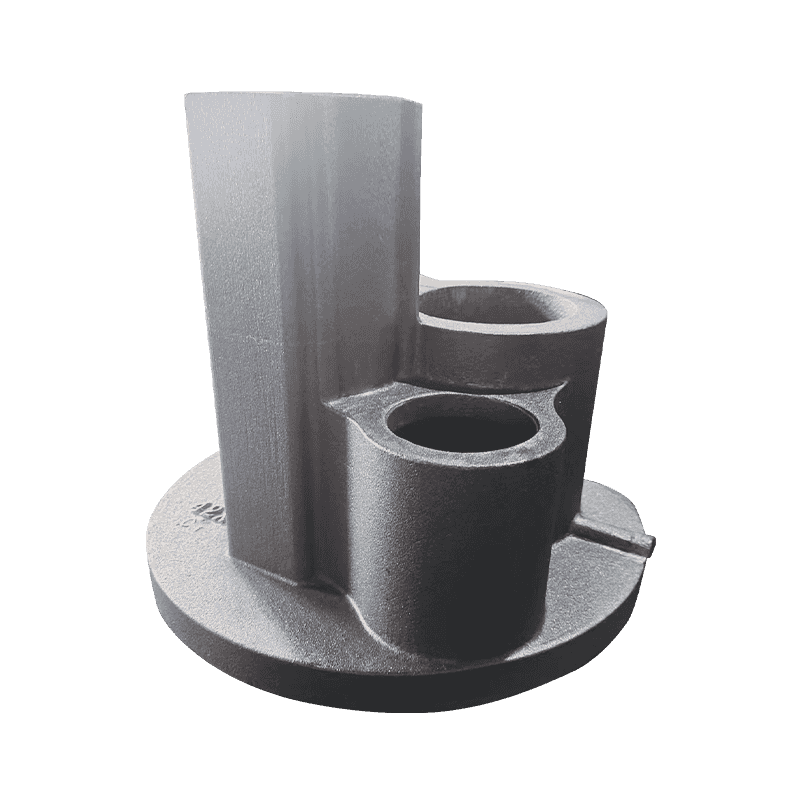
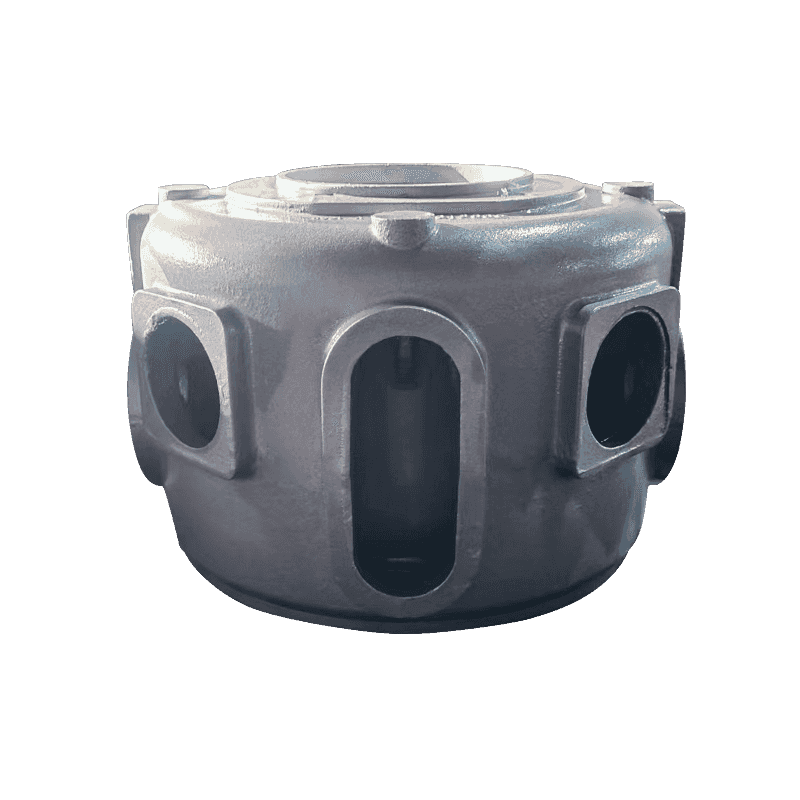
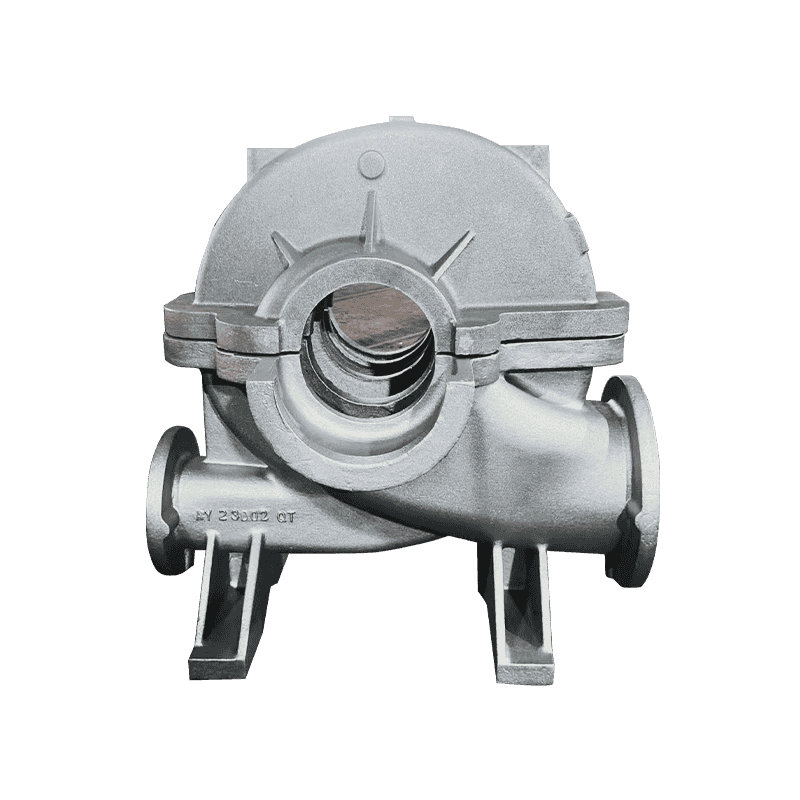
 Fundição do corpo da bomba com construção à prova de pressão Esta bomba e corpo de válvula orientam o fluxo de fluido e suportam a válvula com canais integrados. Suas múltiplas faces usinadas e requisitos de resistência à pressão se alinham com a discussão sobre localização do metal duro, tornando-o um item importante a ser revisado. Ver Produto →
Antes de solicitar orçamentos, revise o portfólio existente do fornecedor. Uma fundição que já produz geometria semelhante tem uma vantagem mensurável; você pode inspecionar a gama de produtos e julgue se as peças fundidas em produção correspondem às peças que você precisa.
Aviso. Uma cotação visivelmente inferior à média do mercado merece perguntas extras, e não menos. A diferença entre uma carga controlada e uma carga barata é frequentemente visível na quantidade de elementos estabilizadores de carboneto que entram no fundido.
Conclusão: os carbonetos podem ser gerenciados, mas somente se você pedir
A formação de carboneto em peças fundidas de ferro dúctil é previsível. Isso decorre da taxa de resfriamento local, da composição e das condições de nucleação e pode ser controlado por meio de um projeto de processo deliberado. O custo da prevenção é modesto: limites químicos disciplinados, inoculação oportuna e uma etapa de tratamento térmico quando necessário. O custo da descoberta tardia de carbonetos é alto: usinagem descartada, falhas nos testes de pressão, tempo de inatividade da máquina e entregas contestadas.
O melhor momento para lidar com carbonetos é antes do corte do padrão e da assinatura do pedido de compra. O segundo melhor momento é agora, enquanto você ainda controla a especificação, o plano de verificação e a conversa com seu fornecedor.