PT
Um corpo de compressor de 1,8 toneladas sai do shakeout com bordas limpas e passa na verificação dimensional, depois falha no centro de usinagem: uma faixa escura e manchada se abre alguns milímetros abaixo da face superior. A ficha química parece razoável e a fundição não é porosa. O defeito é a flotação do grafite e, ao atingir uma superfície usinada, o calor, o tratamento de fusão e o custo de moldagem já estão gastos.
A regra de trabalho é simples de indicar. A flotação é um defeito causado pela densidade de seções pesadas de resfriamento lento e é controlada pela correspondência do carbono equivalente ao módulo da seção, pelo resfriamento da face superior propositalmente e pela decisão antecipada de onde o metal sacrificial ficará. A química por si só não resolverá o problema, e uma barra de teste moldada separadamente não irá avisá-lo sobre isso.
O que realmente é a flutuação de grafite
O ferro dúctil solidifica através de uma reação eutética na qual a grafite cresce como nódulos dentro do líquido. Um nódulo tem densidade de aproximadamente 2,2 g/cm³; o ferro líquido circundante está próximo de 7 g/cm³. Essa lacuna é uma força de empuxo e, em uma peça fundida que permanece líquida por muito tempo, é suficiente mover os nódulos para cima através do fundido.
Em uma parede de 20 mm, o congelamento leva segundos e os nódulos ficam travados onde se formam. Numa parede de 150 mm a mesma liga pode permanecer líquida por muitos minutos, e os nódulos que se formam precocemente têm tempo de crescer. O resultado é uma camada rica em grafite sob a face superior – geralmente de 5 a 30 mm superiores, dependendo do tamanho da seção e da temperatura de vazamento – situada acima de uma faixa cuja estrutura e propriedades foram degradadas silenciosamente.
Flotação é macrossegregação, não um problema de nodularidade. A banda afetada pode mostrar uma contagem de nódulos aceitável ao microscópio, enquanto a resistência à tração e o alongamento nessa banda caíram drasticamente.
Essa distinção decide como o defeito é inspecionado. Uma fundição pode produzir excelente nodularidade, uma matriz limpa e um teste de tração aprovado em uma barra fundida separadamente e ainda enviar uma peça fundida cuja face superior não sobreviverá à primeira usinagem. Também vale a pena separar a flotação do resto da família de defeitos: a grafite grossa aparece em seções pesadas como uma degeneração agrupada, tipo vermicular, em vez de uma migração física de nódulos, e a grafite explodida geralmente aponta para um problema de tratamento de fusão. Os remédios são diferentes, por isso o diagnóstico deve ser específico.
Os operadores que encontram o defeito pela primeira vez tendem a culpar a prática de vazamento. Vale a pena voltar ao material em si – uma breve atualização sobre o que o ferro dúctil oferece em serviço coloca o problema em perspectiva antes que a fundição assuma a culpa.
Equivalente de carbono e módulo de seção: os dois números que importam
Duas variáveis decidem a maior parte do resultado. O primeiro é o carbono equivalente, CE = C Si/3, com fósforo adicionado por algumas lojas. O segundo é o módulo de seção, a relação volume-superfície da parte mais pesada da peça fundida, porque fixa quanto tempo o metal permanece líquido após o enchimento.
Revisões publicadas sobre ferro dúctil de seções pesadas colocam o risco de flotação acima de aproximadamente 4,5% CE, e o risco aumenta à medida que o tamanho da seção aumenta. É por isso que o carbono e o silício têm de ser correlacionados com o módulo de secção em vez de serem escolhidos uma vez e reutilizados numa família de produtos: uma substância química que flui lindamente numa tampa fina de bomba irá flutuar num corpo grosso de compressor.
| Variável | Por que isso move o risco de flutuação | Direção para seções pesadas |
|---|---|---|
| Equivalente de carbono | Fixa grafite eutético total e fluidez; uma longa janela de solidificação permite que os nódulos viajem | Mantenha perto de 4,1 a 4,4%, na extremidade inferior, quando a espessura da parede ultrapassar cerca de 100 mm |
| Carbono | Carbono is the material that floats; every extra tenth adds volume to the accumulation band | Normalmente 3,5 a 3,7% em vez de 3,8% e acima |
| Silício | Aumenta o CE em cerca de um terço do seu próprio peso e promove a grafitização | 2,0 a 2,5%, escolhido em relação ao teto CE e não apenas em relação à nota |
| Temperatura de vazamento | Superaquecimento extra prolonga o tempo que a peça permanece líquida | Tão frio quanto o molde é preenchido de forma confiável, geralmente de 1.360 a 1.400 °C |
| Resfriamento na face superior | Congelar os primeiros nódulos no lugar | Calafrios, areia densa, sem tampa quente aberta |
| Posição do riser | Um riser superior contém uma poça de líquido exatamente onde os nódulos se acumulam | Alimente pela lateral ou por baixo onde a geometria permitir; relaxe abaixo da face superior |
A mesa é uma direção de viagem, não uma receita. Duas fundições trabalhando com o mesmo módulo de seção podem assentar em diferentes níveis de carbono e ambas estarem corretas, porque as propriedades da areia, a prática de resfriamento e a temperatura de vazamento diferem. O que não deve ser diferente é a disciplina de escrever um CE alvo em relação ao módulo da seção antes que o padrão seja montado e verificá-lo novamente sempre que um cliente engrossar uma parede ou adicionar uma saliência.
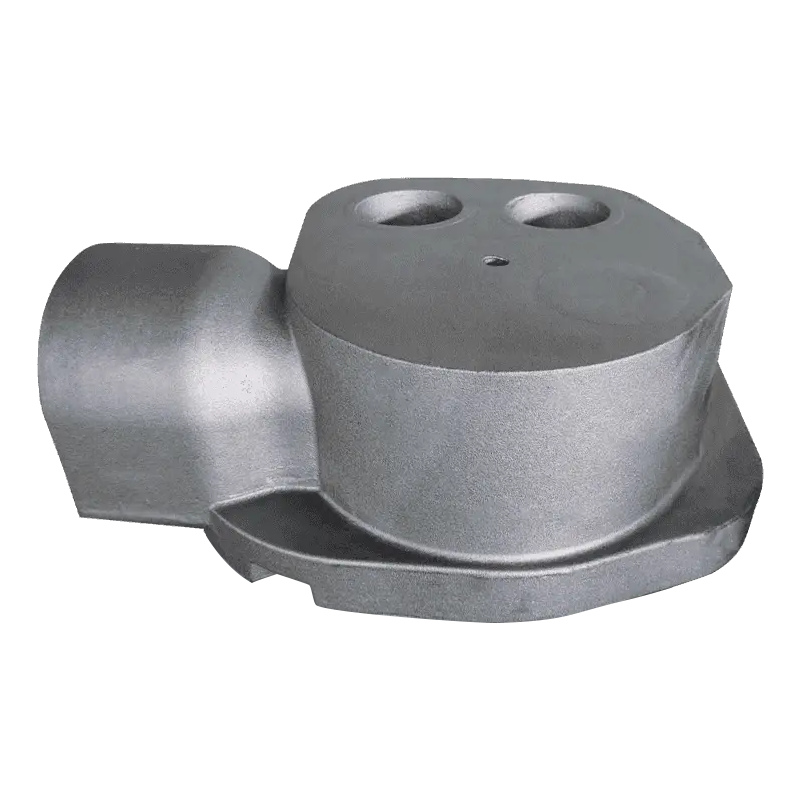
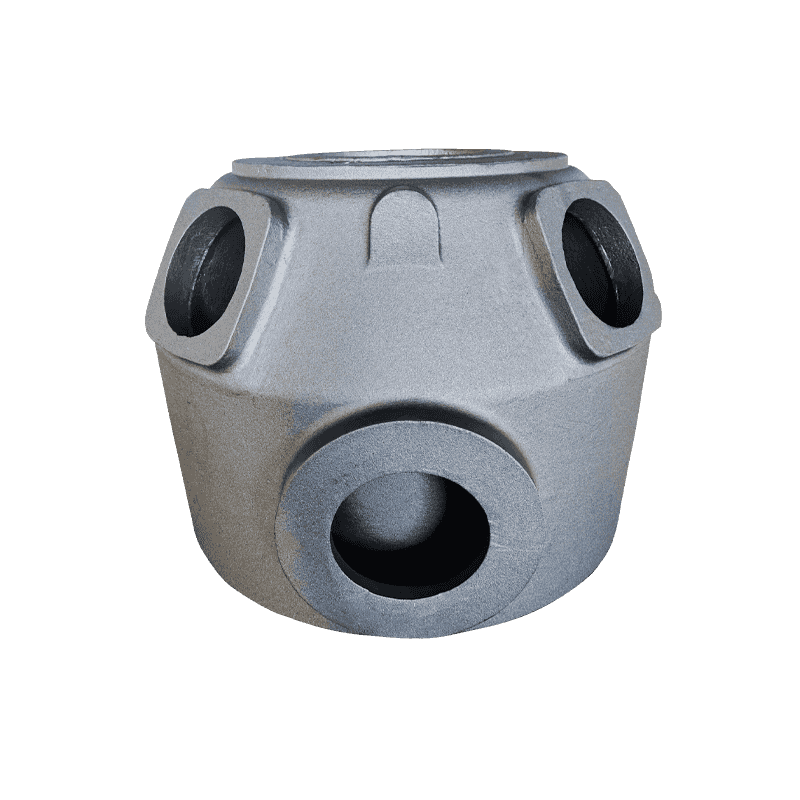
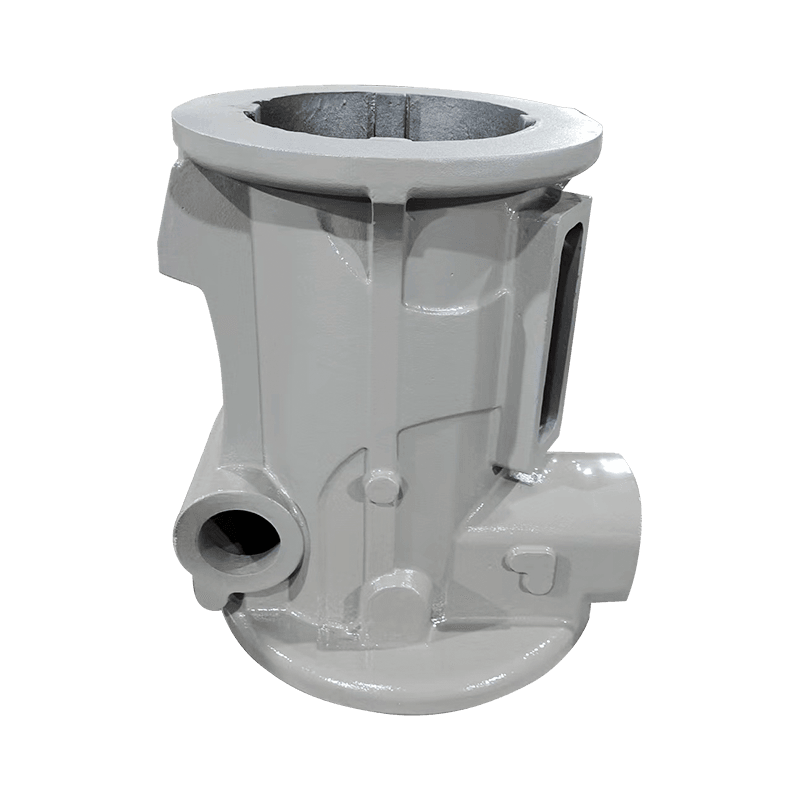
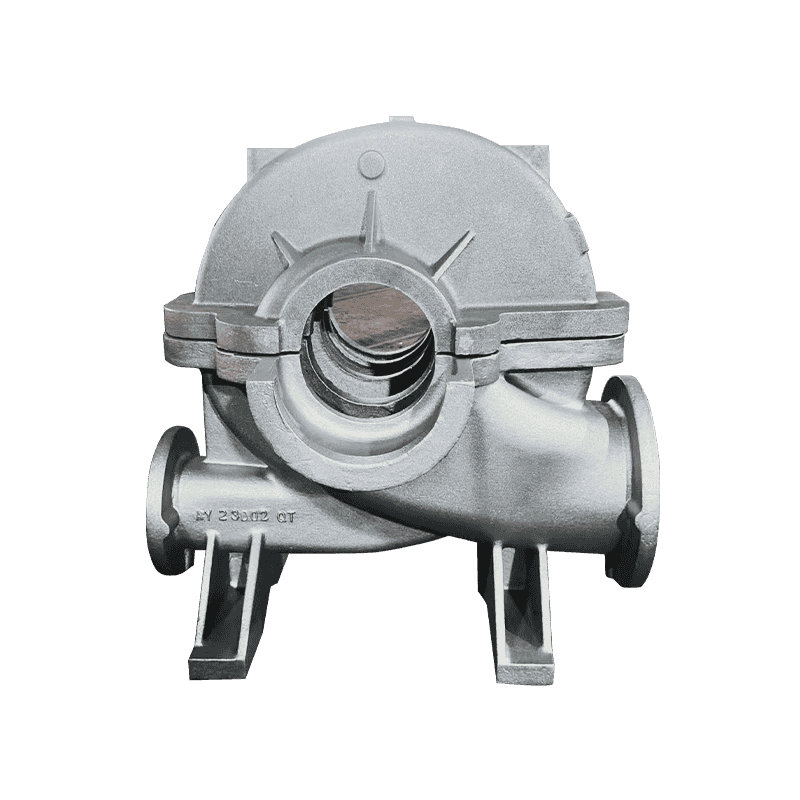
As peças de casca grossa são onde a aritmética funciona: um corpo de compressor com uma parede de 60 a 90 mm, uma base de máquina com uma massa central pesada ou uma carcaça de bomba com um flange profundo, todos proporcionam aos nódulos uma longa viagem até o topo.
Lendo os sinais antes da linha de usinagem
A flotação raramente se anuncia na fundição. Aparece no centro de usinagem, no retrabalho ou na reclamação do cliente. Os sinais são consistentes o suficiente para construir uma rotina em torno de:
- Aparência da superfície: a face superior pode parecer um pouco mais opaca ou áspera após o jateamento, e a usinagem em desbaste abre listras escuras que seguem a superfície em vez de cruzá-la.
- Metalografia in-situ: uma amostra cortada da face superior de uma peça fundida de teste, ou de uma alça moldada com o mesmo módulo, revela uma faixa de acumulação que uma barra fundida separadamente nunca mostra.
- Mapeamento de dureza: a zona flutuante geralmente é mais macia e mais ferrítica do que a maior parte da peça fundida, o que aparece claramente em uma grade mapeada.
- Velocidade e atenuação ultrassônica: útil para triagem, uma vez que as leituras são calibradas contra amostras seccionadas da mesma geometria.
- Seccionamento destrutivo: ainda é o método de referência e vale o custo em cada novo padrão ou alteração química significativa.
Não aprove uma fundição de seção pesada apenas com base na resistência de uma barra de teste fundida separadamente. As barras são finas, congelam rapidamente e são imunes ao defeito que você está tentando detectar.
O aviso prévio mais barato é uma fundição experimental seccionada na parede mais pesada. Um corte na face superior informa mais sobre o equivalente de carbono, o posicionamento do resfriamento e a posição do riser do que um mês de testes de tração.
Contramedidas que se sustentam na produção
- Defina a química para a seção, não para a nota. Primeiro puxe o carbono para baixo e depois corte o silício contra o teto CE; se uma especificação empurra o silício para cima para um requisito de matriz, o carbono terá que cair ainda mais.
- Congele a face superior primeiro. Calafrios externos ou internos, ou uma areia voltada que puxa o calor mais rapidamente, encurtam a janela pela qual os nódulos podem viajar. Dimensione o frio contra o ponto quente real, em vez de espalhá-lo no rosto.
- Despeje tão frio quanto o molde for preenchido de forma confiável. O superaquecimento compra fluidez e custa resistência à flutuação; 1.360 a 1.400 °C cobre a maioria dos trabalhos de seções pesadas, e a permanência prolongada no forno também funciona contra você.
- Decida onde o defeito pode permanecer. As faces usinadas críticas ficam na parte inferior ou lateral do molde; a face superior recebe uma margem de sacrifício, de 10 a 25 mm como ponto inicial comum, usinada com a faixa flutuante dentro dela.
- Mantenha o tratamento de fusão firme. Magnésio residual em torno de 0,03 a 0,05%, baixo teor de terras raras, inoculação imediata e nenhum reaquecimento desnecessário reduzem a chance de um problema de tratamento agravar um problema de flotação.
- Verifique por bateria, não por ano. Uma amostra seccionada da primeira fundição de um novo padrão, mais a metalografia periódica da face superior, captura um carbono equivalente à deriva antes que um lote chegue à linha de usinagem.
Nada disso é caro por si só, e para uma estrutura pesada de uma só peça – uma base de máquina, um corpo de compressor, uma carcaça de bomba – o primeiro artigo seccionado se paga a si mesmo na primeira vez que evita uma peça fundida descartada.
O que perguntar antes de fazer o pedido
Se você comprar peças fundidas de ferro dúctil de seção pesada, a flotação será tanto uma questão do fornecedor quanto uma questão da fundição. As respostas que você deseja são específicas e as perguntas são curtas:
- Em torno de qual módulo de seção você construiu a química e que equivalente de carbono você almejou para ele?
- De onde você tira a amostra metalográfica, da própria peça fundida ou de uma barra fundida separadamente?
- Como você controla o resfriamento na face superior e qual é a posição do riser?
- Qual margem de usinagem você deixa na face superior e como você chegou a esse número?
- Você registra carbono, silício, magnésio e temperatura de vazamento para cada corrida, e posso ver os últimos seis meses desses dados?
Um fornecedor que responde às duas primeiras perguntas em termos gerais e à última com uma promessa está cotando com base no preço e não na estrutura. A consequência comercial merece ser explicitada: uma peça fundida que passa no certificado e falha no centro de usinagem é o tipo de sucata mais caro, porque o comprador já pagou pelo transporte, pelo tempo de usinagem e pela parada da linha de produção.
Os fornecedores que lidam bem com perfis pesados geralmente respondem a essas perguntas antes que elas sejam feitas; módulo de seção, meta de carbono equivalente, layout de resfriamento e posição de amostragem tendem a aparecer no pacote de cotação sem aviso prévio.
A mesma disciplina perpassa a linha de fundição de ferro dúctil construído em torno de componentes de compressor, bomba, válvula e máquina-ferramenta, onde a espessura da parede varia o suficiente para que nenhum produto químico cubra todas as peças.
A flotação de grafite não é um defeito misterioso, uma vez que a física está em jogo. Os nódulos são mais leves que o líquido que os transporta, as seções pesadas permanecem líquidas por tempo suficiente para que essa diferença tenha importância, e o metal que fica sob a face superior não é o metal que o desenho assume.
Controle-o com três decisões tomadas antecipadamente: carbono equivalente compatível com o módulo da seção, resfriamento deliberado da face superior e uma margem de usinagem que mantém a banda flutuante dentro da caixa de sucata, em vez de dentro da peça acabada. Tudo depois disso – barras de teste, certificados e relatórios de inspeção – é confirmação, não proteção.