PT
O cárter de um compressor passa na inspeção de entrada a 205 HB, confortavelmente dentro da faixa do desenho. Três semanas depois, uma peça idêntica da próxima máquina de vazamento com cavacos diferentes desgasta a ferramenta duas vezes mais e sai do acessório com um furo de rolamento distorcido. A química permanece inalterada, a nota do desenho ainda exige uma condição normalizada e a leitura da dureza difere apenas em alguns pontos. O que mudou foi o resfriamento: o segundo lote esfriou mais rápido após a agitação, de modo que mais de sua matriz terminou como perlita.
Esse é todo o argumento para tratar o tratamento térmico como uma especificação de material e não como uma etapa de acabamento. A química fixa o teto em ferro dúctil; a matriz decide o que você realmente recebe. O que se segue aborda o que cada tratamento comum faz com a matriz, qual tratamento se adapta a qual parte e como redigir um requisito que uma fundição pode medir e certificar.
O que o tratamento térmico muda e o que não pode mudar
O ferro dúctil é dúctil porque seu grafite foi tratado com magnésio ou terras raras antes da fundição, de modo que solidificou como nódulos em vez de flocos. Os nódulos embotam a ponta da rachadura que uma lasca afiaria, e essa geometria sobrevive a todos os tratamentos térmicos normais. O superaquecimento acima de aproximadamente 1000 °C começa a danificá-lo, o que é um dos motivos pelos quais as janelas de tratamento não são abertas.
O que o tratamento térmico controla é a matriz, o metal entre os nódulos. Quatro condições cobrem quase todos os trabalhos comerciais:
- Ferrita: macia, usinável, de alto alongamento e matriz de classes totalmente recozidas.
- Perlita: carboneto lamelar e ferrita, mais fortes e mais duros com alongamento reduzido.
- Martensita revenida: produzida por têmpera e revenido, a condição comum mais difícil.
- Ausferrita: ferrita acicular com austenita retida, produzida por austêmpera e base dos graus ADI.
O segundo trabalho é o alívio do estresse. Uma peça fundida esfria de maneira desigual no molde, e a agitação, o desbaste e a usinagem de desbaste geram mais tensão. Mantida entre 550 e 650 °C e resfriada lentamente, uma peça relaxa sem que sua matriz mude, o que é mais importante para uma base de máquina grande do que qualquer ganho na resistência à tração.
Cinco tratamentos e o material que cada um produz
Os tratamentos geralmente são especificados por nome, mas o nome é uma abreviação de uma matriz e um intervalo de propriedades. As faixas abaixo são realistas para classes padrão em tamanhos de seção comuns.
| Tratamento | Matriz | Resistência à tração | Dureza | Alongamento | Peças típicas |
|---|---|---|---|---|---|
| Alívio do estresse | Inalterado | Como elenco | Como elenco | Como elenco | Bases de máquinas, colunas, estruturas pesadas |
| Recozimento completo | Ferrite mais nódulos | 400–500MPa | 130–180 HB | 12–18% | Corpos de bombas, carcaças, tampas |
| Normalizar | Perlita, muitas vezes 70% ou mais | 650–750 MPa | 230–270 HB | 3–6% | Cárteres, assentos de rolamentos, assentos de rotor |
| Temperar e temperar | Martensita temperada | 800–1000MPa | 250–330 HB | 2–5% | Peças de desgaste, engrenagens, seguidores de came |
| Autemper | Ausferrita | 800–1400MPa | 270–400 HB | 1–10% | Peças de alto desgaste e alta fadiga |
Dois cuidados pertencem a essa tabela. A taxa de resfriamento segue a espessura da seção, de modo que o mesmo calor do ferro pode dar acabamento ferrítico em uma parede de 100 mm e perlítico em uma nervura de 12 mm. E as conversões de dureza em tração só são válidas quando a matriz é uniforme; em uma fundição mista de ferrita-perlita, 200 HB pode descrever dois materiais bastante diferentes.
Combinando o tratamento com a peça
As notas nos desenhos geralmente são herdadas de projetos mais antigos. Vale a pena comparar o tratamento com o que a peça realmente faz em serviço.
Bases e colunas de máquinas-ferramenta
Estas são estruturas, não superfícies de desgaste, portanto a propriedade que importa é a estabilidade dimensional após a usinagem, e não um grau de resistência. As bases pesadas normalmente são aliviadas de tensão duas vezes, uma vez após a agitação e novamente após a usinagem em desbaste. Ignorar o segundo relevo é um motivo frequente para uma máquina manter a geometria por um mês e depois desviar. O desgaste da superfície é uma questão separada e onde as guias transportam carga, tratamento térmico de peças fundidas de máquinas-ferramenta pode aumentar a dureza da superfície sem alterar o grau do volume.
Carcaças de compressores, cárteres e assentos de rolamentos
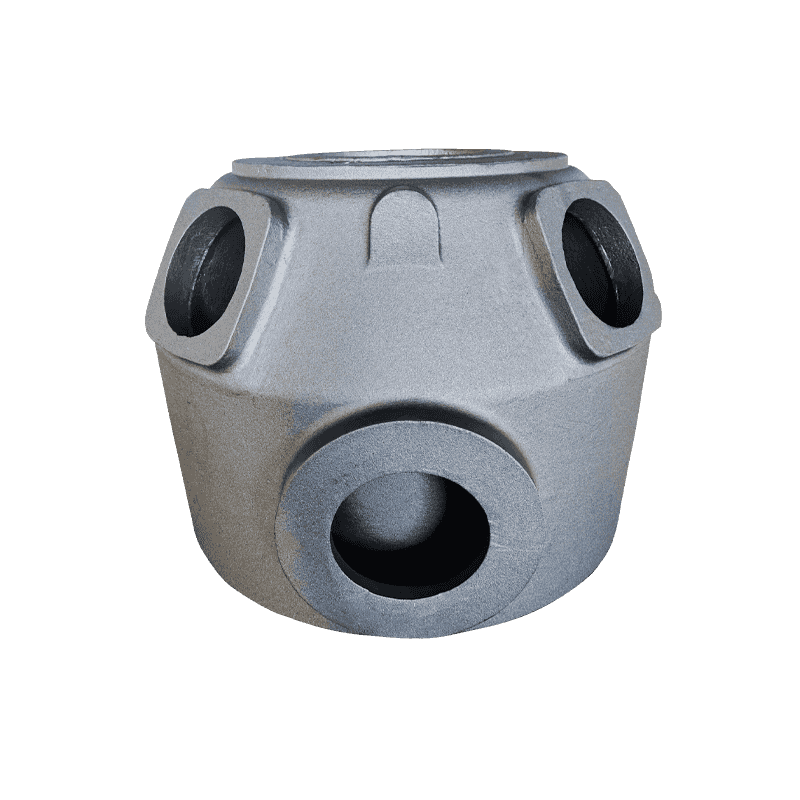
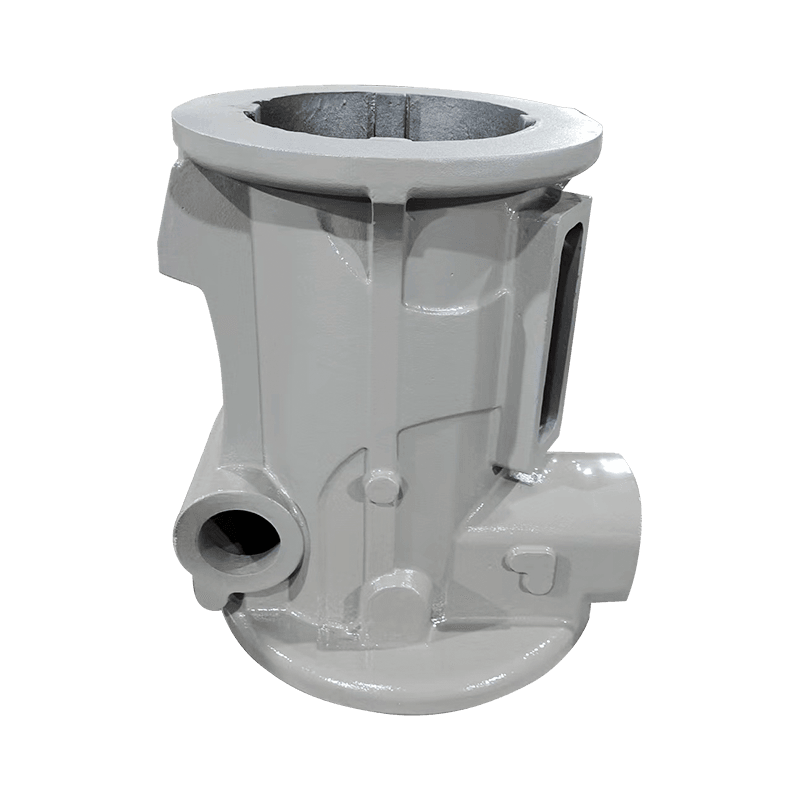
As peças do compressor ficam em um regime diferente. Um cárter transmite vibração e um assento de rolamento carrega uma carga rotativa, portanto, a resistência e a resistência ao desgaste são mais importantes do que a estabilidade, e a normalização ou têmpera e revenimento é a escolha usual. Do outro lado a linha de peças fundidas de compressores , por exemplo, cárteres e assentos de rolamentos são geralmente cotados em condições de tratamento térmico, em vez de fundidos.
Corpos de bombas e válvulas
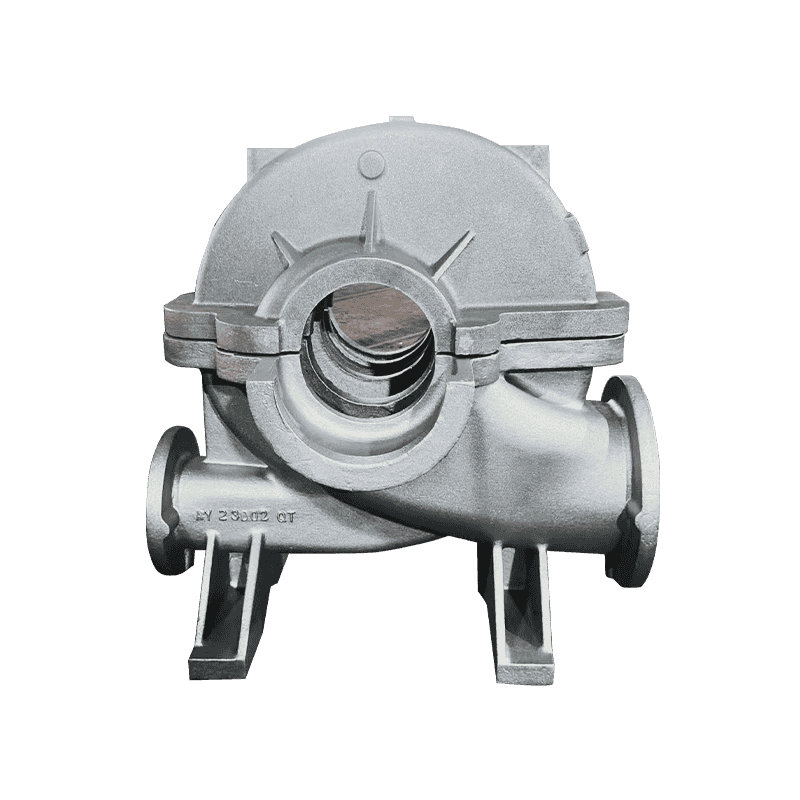
Corpos de bombas e corpos de válvulas são limites de pressão. Eles precisam de estanqueidade à pressão, faces de vedação usináveis e alongamento suficiente para sobreviver ao manuseio e aos testes hidrostáticos, razão pela qual a condição ferrítica recozida é comum aqui. A dureza não é o objetivo; uma matriz macia e uniforme maquina mais rapidamente e veda de forma mais previsível.
Escrevendo um requisito que pode ser certificado
Uma nota de desenho que diz que foi tratado termicamente ou endurecido não pode ser verificada e não será cotada de forma consistente. Seis itens transformam um tratamento em uma especificação.
- Grau e norma, como EN-GJS-500-7 a EN 1563 ou 80-55-06 a ASTM A536, juntamente com o tratamento que o produz.
- Uma faixa de dureza com um local de medição, expresso como um intervalo em vez de um único alvo.
- Teste o tipo e a posição do cupom, por exemplo, um bloco de quilha ou bloco em Y fundido separadamente da peça.
- Limites microestruturais: porcentagem de nodularidade, tamanho de grafite e fração aceitável de ferrita ou perlita.
- Um requisito de alívio de tensão sempre que a peça for usinada com tolerâncias restritas.
- Condição de entrega: fundido, jateado, com alívio de tensão, usinado em desbaste ou acabado.
Modos de falha que vale a pena projetar
A maioria dos problemas de tratamento térmico são problemas de geometria e seção muito antes de serem problemas de forno.
- Atenuação de fissuras em cantos internos agudos e mudanças bruscas de seção, reduzidas por filetes e raios generosos.
- Distorção durante a têmpera, pior em peças longas, finas ou assimétricas.
- Pontos moles causados por segregação ou microrretração, que respondem de forma desigual ao endurecimento.
- Superfícies descarbonetadas ou com incrustações após recozimento em atmosfera não controlada, que aparecem posteriormente como variação de usinagem.
- Austêmpera excessiva, que troca resistência por austenita retida que pode se transformar sob carga.
Antes de liberar o pedido de compra
Estas questões decidem se o primeiro artigo corresponde ao décimo.
- Qual padrão e nota aparecerão no certificado?
- Onde a dureza é medida e em quantas peças fundidas por lote?
- O cupom de teste é lançado separadamente e o certificado diz isso?
- Que distorção é aceitável após o tratamento?
- O estresse do fornecedor será aliviado novamente após a usinagem em desbaste?
- Qual janela de processo é usada e como ela é registrada para rastreabilidade?
O tratamento térmico não é uma operação de acabamento aparafusada a uma peça fundida; é a etapa que transforma um vazamento em um material. Decida a matriz a partir do que a peça faz, escreva o requisito em termos que um laboratório possa medir e trate o certificado como prova de um cupom, em vez de uma promessa sobre a peça fundida. Os fornecedores que controlam os tempos de agitação e resfriamento tendem a responder a essas perguntas sem hesitação, porque é aí que realmente começa a maior parte da variação nas peças fundidas de ferro dúctil tratadas termicamente.