PT
Precisão Fundições de ferro dúctil : O que decide se um lote será enviado
Uma carcaça de compressor pode ter um certificado de material perfeito e ainda assim ser descartada no centro de usinagem. A nota estava certa, a nodularidade estava certa e a fundição ainda era a parte errada.
Essa lacuna entre uma peça fundida compatível e uma peça fundida utilizável é onde a maioria dos projetos de ferro dúctil são ganhos ou perdidos. Uma cotação geralmente chega com três números: qualidade, peso e preço por quilograma. Nenhum dos três decide se o projeto funciona. O que decide é se a espessura da parede permanece onde o desenho diz, se a margem de usinagem é consistente de peça para peça e se a primeira configuração de fixação produz peças em vez de um relatório de refugo.
Portanto, a questão útil não é qual fundição é mais barata. É qual fundição pode conter as três ou quatro características das quais seu processo de usinagem depende, no volume que você realmente solicita. Tudo abaixo segue disso.
O que precisão realmente significa em ferro dúctil
Precisão is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Controle metalúrgico: nodularidade de aproximadamente 85 por cento ou melhor na seção de seu interesse, uma contagem de nódulos estável e uma proporção de ferrita para perlita que corresponde à faixa de dureza no desenho.
- Controle dimensional: posição repetível de faces usinadas em relação a um ponto de referência escolhido, e não apenas uma tolerância generosa de comprimento geral.
- Solidez interna: sem porosidade de contração em seções que suportam carga, mantêm pressão ou são perfuradas e rosqueadas.
A segunda e terceira camadas são onde as cotações divergem. Duas fundições podem cotar 500-7 e ambas despejam ferro limpo, mas fornecem peças que se comportam de maneira diferente em uma linha de usinagem, porque uma controla a espessura da casca em um cilindro de parede fina e a outra a trata como uma variável que se resolve sozinha.
Você não está comprando ferro por quilo. Você está comprando a distância entre a superfície de fundição e o primeiro corte que seu maquinista faz.
Escolha a nota depois de medir a seção
As propriedades publicadas vêm de barras de teste padrão, não de sua parte. O tamanho da seção define a lentidão com que o metal esfria e a taxa de resfriamento define a quantidade de perlita que vai parar na matriz. Uma classe escolhida em uma folha de dados pode, portanto, comportar-se de maneira diferente quando for fundida em um cubo de 60 mm.
| Grau ISO 1083 | Equivalente ASTM A536 | Resistência à tração | rendimento de 0,2% | Alongamento | Peças típicas |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250MPa | 15% | Corpos de bombas, carcaças de válvulas, tampas |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Assentos de rolamentos, assentos de rotor, cárteres |
| 600-3 | 80-55-06 | 600MPa | 370 MPa | 3% | Bases de máquinas, colunas, suportes de carga |
| 700-2 | 100-70-03 | 700MPa | 420MPa | 2% | Insertos e guias críticos para desgaste |
Seguem-se duas consequências. Se uma seção pesada exigir 600-3, espere uma conversa sobre liga ou tratamento térmico, porque a própria seção funciona contra o alvo. E o alongamento é o número que os compradores tendem a ignorar; muitas vezes é aquele que prevê como uma peça fundida se comporta quando um ajuste por pressão ou um ciclo térmico a pressiona.
Areia revestida, areia resinosa, areia verde: combine o processo com a característica
A rota de moldagem define a tolerância alcançável, o acabamento superficial e o custo do ferramental antes do primeiro vazamento. Escolher tarde é caro, porque mudar de rota geralmente significa novos padrões.
- Areia verde: menor custo de padrão e boa economia para peças de médio e grande porte em volume constante; paredes finas e núcleos internos afiados precisam de tolerância extra.
- Areia aglomerada com resina (sem cozimento): um meio-termo sólido para lotes médios, com melhor estabilidade dimensional que a areia verde e ferramentas flexíveis.
- Areia revestida (casca): a escolha usual para peças de paredes finas e de alta repetibilidade, como cilindros de compressores, onde a consistência da parede é mais importante do que o preço do padrão.
- Tratamento térmico: não é um processo de moldagem, mas parte da mesma decisão, pois a normalização ou alívio de tensões altera tanto a dureza quanto o comportamento dimensional após a usinagem.
As reivindicações de tolerância precisam de uma classe, não de um adjetivo. Um fornecedor que diz “nós mantemos um milímetro” está descrevendo um único recurso. Pergunte qual grau de tolerância se aplica ao recurso específico em que seu aparelho está localizado.
Onde essas peças fundidas ficam dentro da máquina acabada
As peças são mais fáceis de especificar de acordo com o trabalho que realizam, porque é assim que os critérios de aceitação são escritos em primeiro lugar.
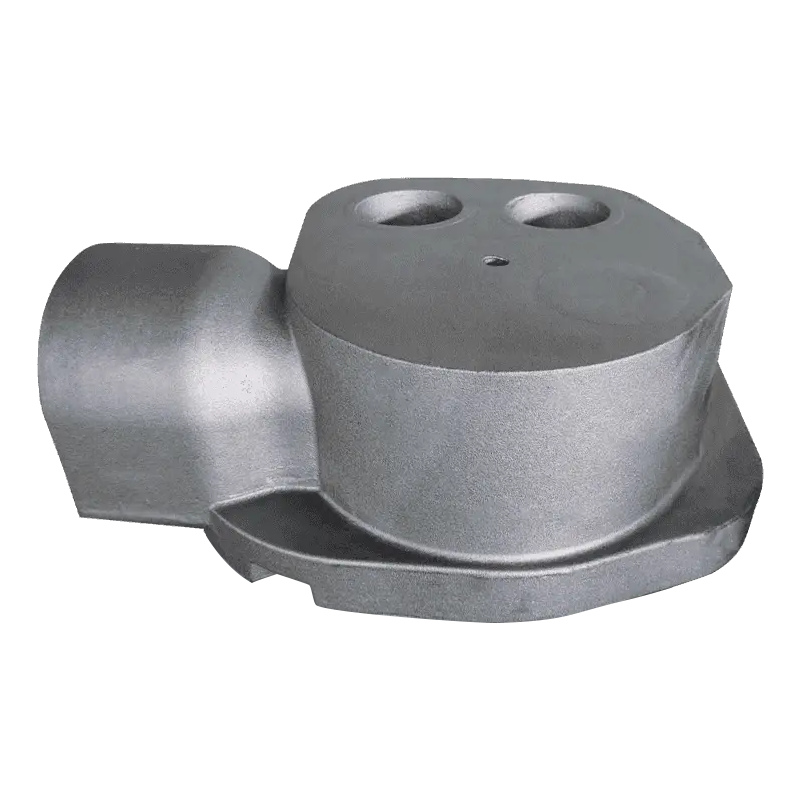
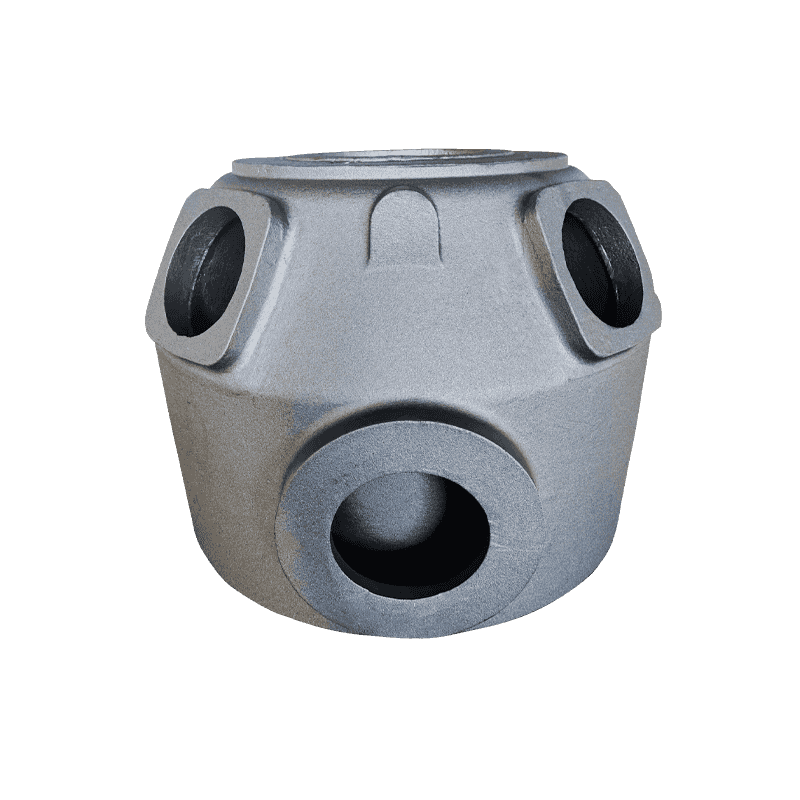
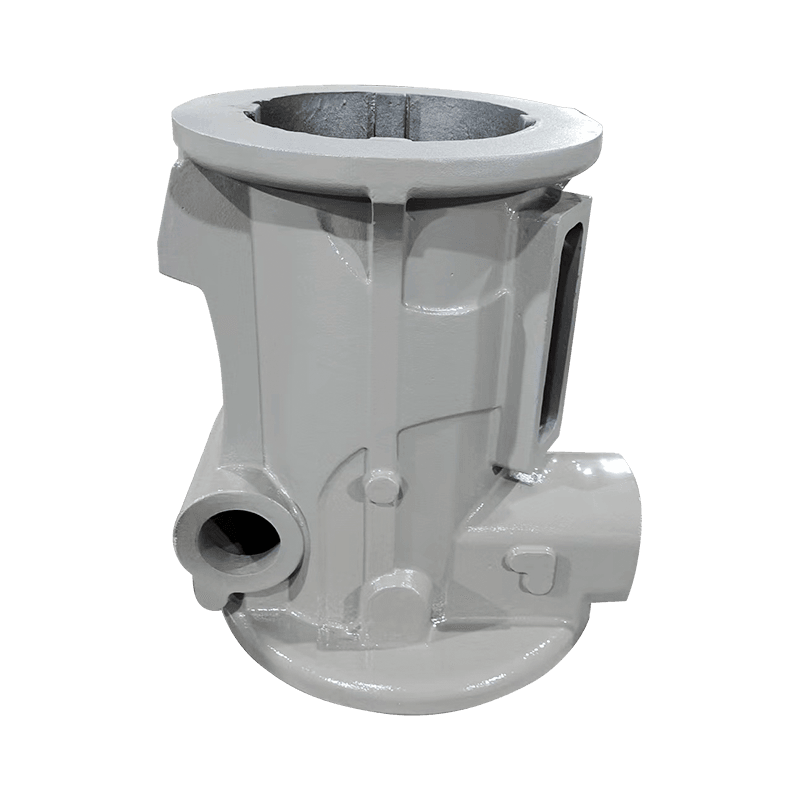
Fundições de compressor
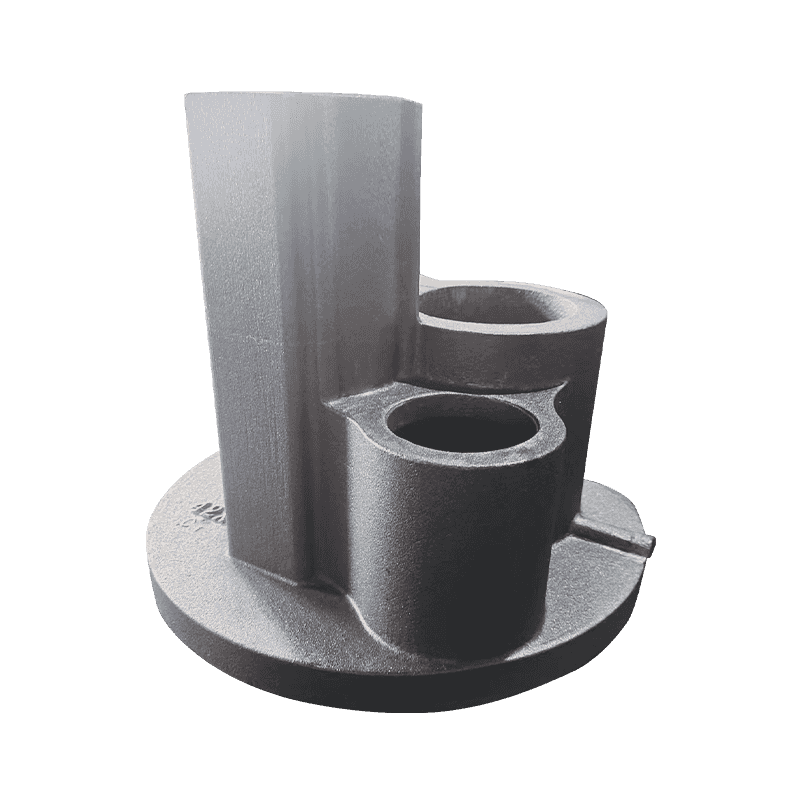
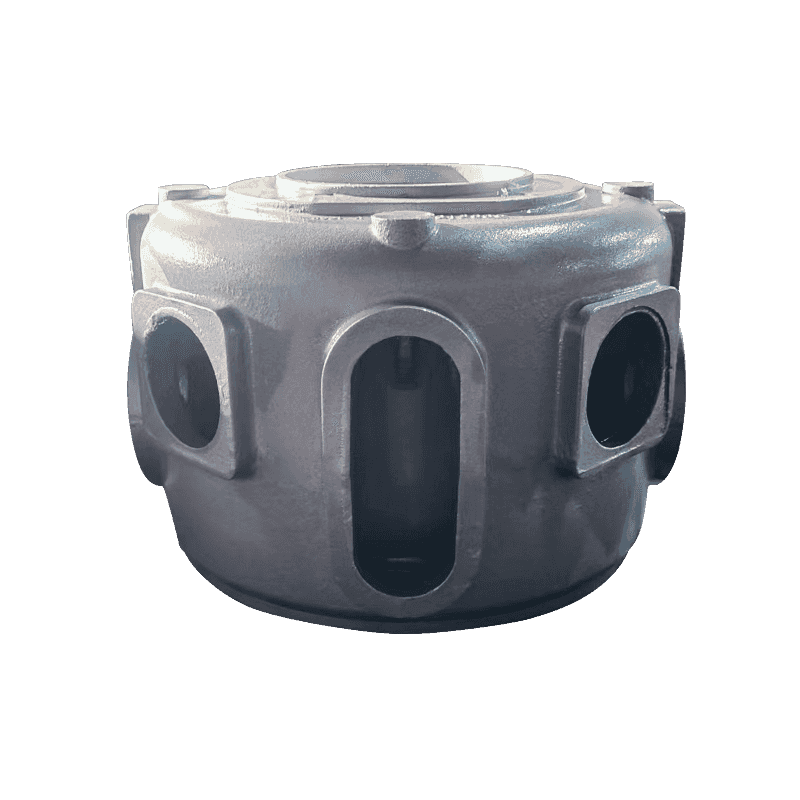
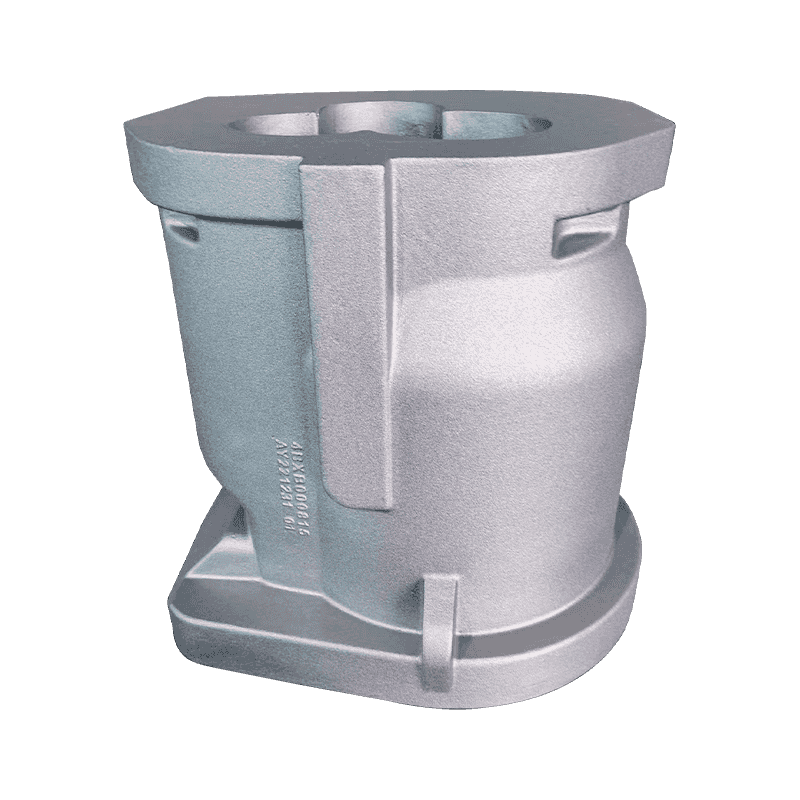
O trabalho do compressor se resume à vedação, alinhamento e gerenciamento de óleo. Assentos de rolamento, assentos de rotor, cárteres, cilindros, assentos de escapamento e baldes de óleo falham de maneira diferente: um assento que é muito macio se desgasta de forma oval, uma parede de cilindro que flutua perde compressão, um cárter que distorce não suporta a pré-carga do rolamento. Como você equilibrar força e resistência ao desgaste em um assento de rolamento é um exemplo típico de decisão que deve ser tomada na fase de fundição, e não após a usinagem.
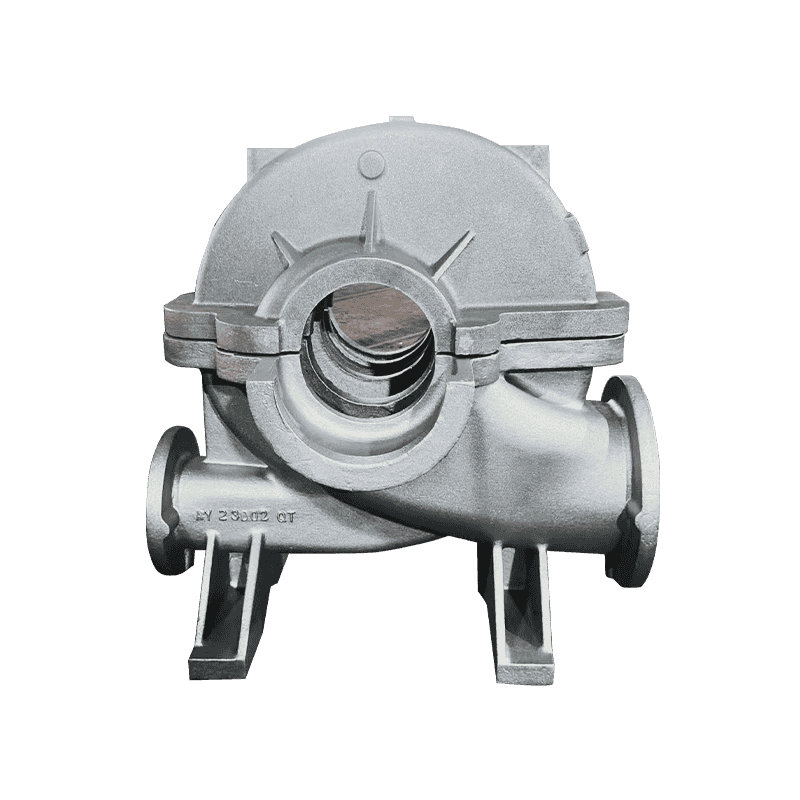
Fundições de bombas e válvulas
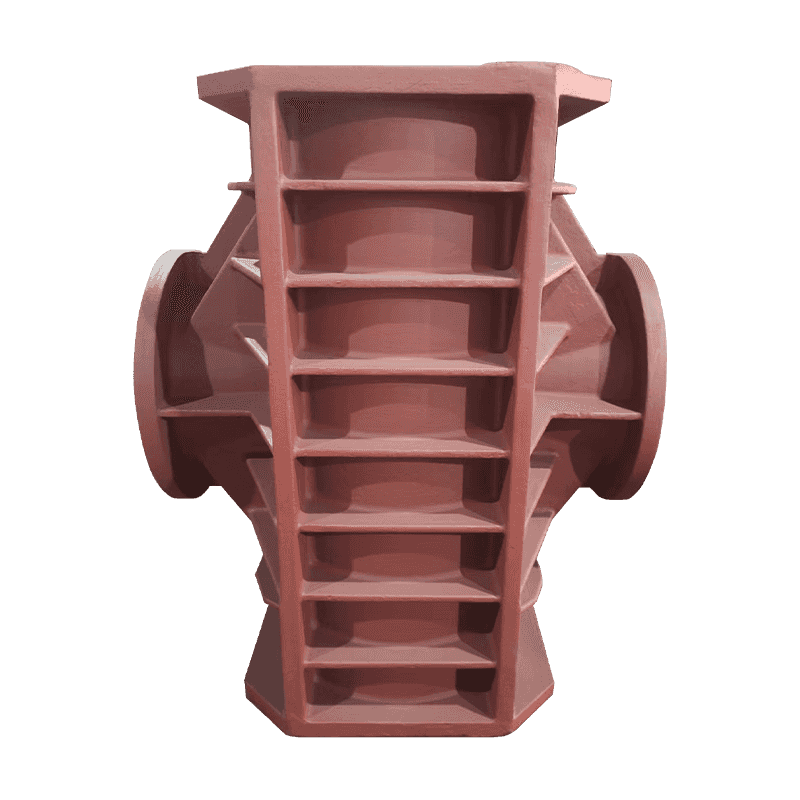
Bombas de fluxo axial, corpos de bombas, tampas duplas de bombas, corpos de válvulas de bombas de pistão e discos de bombas são geralmente estanques à pressão ou com fluxo crítico. Aqui, o teste de aceitação é muitas vezes um teste de vazamento mais uma verificação da espessura da parede, o que significa que o controle da porosidade é mais importante do que a resistência à tração.
Fundições de máquinas-ferramenta
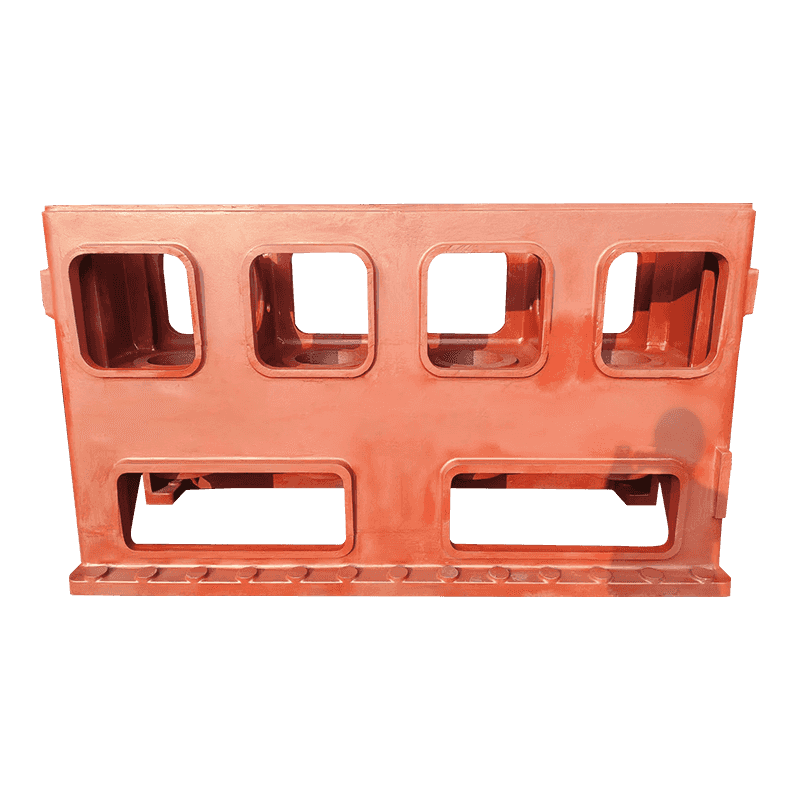
Bases e colunas são o caso oposto: peças pesadas e silenciosas cujo valor real é a rigidez e a estabilidade dimensional ao longo dos anos de serviço. O alívio de tensões e a uniformidade da seção são mais importantes do que uma tolerância linear rígida.
O que verificar antes de aprovar uma amostra
Uma amostra do primeiro artigo prova o que uma fundição pode fazer uma vez. A aprovação deve ser sobre o que ela pode fazer sempre. Seis itens carregam a maior parte do peso:
- Nodularidade medida em uma seção cortada da própria peça, não apenas de uma barra de teste fundida separadamente.
- Um relatório dimensional referenciado aos mesmos pontos de referência usados pelo seu acessório, com a classe de tolerância declarada explicitamente.
- Espessura da parede na seção mais fina, medida em pelo menos três partes da mesma concretagem.
- Faixa de dureza em todo o lote, uma vez que uma dispersão maior que cerca de 30 HB geralmente sinaliza resfriamento ou tratamento térmico desigual.
- Uma verificação de integridade em seções de suporte de carga ou estanques à pressão, por meio de teste ultrassônico ou seccionamento de uma peça sacrificial.
- Rastreabilidade desde o número de aquecimento até a data de vazamento e o lote de tratamento térmico, para que um problema encontrado posteriormente possa ser reduzido rapidamente.
Se esses seis itens aparecerem em um relatório de primeiro artigo sem serem solicitados duas vezes, você terá a maior parte do que precisa para fazer um novo pedido com confiança.
As peças fundidas compradas apenas pelo preço são as mais caras. Um preço unitário 2% mais baixo raramente sobrevive a uma operação de reusinagem, a um lote de substituição transportado por via aérea ou a uma linha de montagem paralisada.
O que realmente move o preço
O preço unitário é o último número a ser observado, pois é montado a partir de outros seis.
- Amortização do padrão e da caixa central, distribuída pelo tamanho do lote.
- Margem de usinagem: 3 mm extras em uma face grande representam peso real, metal real e tempo de corte real.
- Rota metalúrgica: liga e tratamento térmico necessários para atingir um grau em uma seção pesada.
- Escopo da inspeção: relatórios dimensionais, testes ultrassônicos e amostras seccionadas adicionam custos e reduzem riscos.
- Taxa de sucata em peças de parede fina, onde a areia revestida tende a recuperar o custo do ferramental.
- Embalagem e manuseio de exportação de peças com paredes finas e faces usinadas acabadas.
Um comprador que entende esses seis pode negociar com os fatos. Um comprador que compara apenas o valor por quilograma está negociando com um número que a fundição controla.
Precisão ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Em seguida, trabalhe na ordem correta: localize o ponto de referência de usinagem, retorne à peça fundida e deixe a classe e o processo de moldagem seguirem. Essa ordem raramente falha.